

Процесс производства силовых аккумуляторных батарей: подробный обзор лазерной сварки
2026-08-28
Процесс производства силовых аккумуляторных батарей: подробный обзор лазерной сварки
Силовая аккумуляторная батарея представляет собой сложную систему; процесс ее производства проходит путь от отдельных ячеек к модулям и, наконец, к сборке готового аккумуляторного блока. Соединение материалов, модулей и конструктивных элементов блока требует высокоточного метода сварки — лазерной сварки.
Силовые аккумуляторы выпускаются в призматическом, цилиндрическом и пакетном (pouch) форматах. В современном производстве лазерная сварка применяется преимущественно на следующих этапах:
1) Промежуточные этапы: сварка токоотводов (включая предварительную сварку), точечная сварка токоотводов с клеммами, предварительная сварка ячеек при установке в корпус, герметизирующая сварка крышки корпуса и сварка для герметизации отверстия для заливки электролита;
2) Завершающие этапы: сварка соединительных шин при сборке аккумуляторного блока или модуля, а также приварка взрывозащитных клапанов к крышкам модулей.
**Сварка корпуса и крышки аккумулятора**
Корпус и крышка аккумулятора служат для удержания электролита и фиксации электродных материалов, обеспечивая стабильную герметичную среду для накопления и отдачи энергии. Качество сварного шва напрямую определяет герметичность и устойчивость аккумулятора к давлению, влияя тем самым на срок его службы и безопасность [13]. Корпуса аккумуляторов обычно изготавливаются из алюминиевого сплава Al3003 толщиной 0,6–0,8 мм; для их сварки, как правило, используется импульсный лазер малой мощности. На схеме показано место соединения корпуса и крышки; к основным проблемам качества лазерного шва в этой зоне относятся неполный провар, пористость и проседание шва — дефекты, нарушающие герметичность аккумулятора.
**Сварка положительных и отрицательных клемм аккумулятора**
Клеммы аккумулятора служат точками контакта для положительного и отрицательного электродов; обычно для положительной клеммы используется алюминий, а для отрицательной — медь. Они соединяются с помощью шин для формирования последовательных или параллельных цепей, образуя таким образом аккумуляторные модули.
**Герметизирующая сварка взрывозащитного клапана аккумулятора**
Взрывозащитный клапан представляет собой тонкостенный элемент, расположенный на герметизирующей пластине аккумулятора. При превышении внутреннего давления сверх установленного предела клапан разрушается, обеспечивая выход газов и сброс давления, что предотвращает взрыв аккумулятора. Эти клапаны имеют оригинальную конструкцию, часто создаваемую путем лазерной сварки двух алюминиевых листов определенной формы. Когда внутреннее давление аккумулятора достигает определенного уровня, алюминиевая пластина разрывается по заранее предусмотренной канавке, предотвращая дальнейшее расширение, которое могло бы привести к взрыву. В связи с этим к процессу лазерной сварки предъявляются крайне строгие требования: сварной шов должен быть герметичным, тепловое воздействие — точно контролируемым, а давление разрыва шва — находиться в заданном диапазоне (обычно 0,4–0,7 МПа). Отклонения — как в сторону повышения, так и в сторону понижения — могут существенно снизить безопасность аккумулятора.
**Сварка токоотводов (язычков) и соединительных элементов**
Соединительные элементы и гибкие перемычки играют ключевую роль в соединении крышки аккумулятора с самим элементом питания. Эти детали должны отвечать требованиям по допустимой силе тока, конструктивной прочности и минимальному образованию брызг металла. Поэтому процесс сварки требует обеспечения достаточной ширины шва и исключения попадания частиц на элемент питания, что могло бы вызвать короткое замыкание. Медь, используемая в качестве материала отрицательного электрода, обладает высокой отражательной способностью и низким коэффициентом поглощения лазерного излучения, вследствие чего для сварки требуется более высокая плотность энергии.
**Сварка клемм аккумулятора**
Клеммы на крышке аккумулятора обеспечивают как внутренние, так и внешние соединения. Внутренние соединения предполагают приварку токоотводов элемента питания к клеммам крышки, а внешние — соединение клемм между собой с помощью перемычек для формирования последовательных или параллельных цепей, что позволяет собрать аккумуляторный модуль.
Одной из основных проблем при лазерной сварке клемм является образование «свищей» (или пустот, вызванных разбрызгиванием металла) — дефекта, возникающего по механизмам, схожим с теми, что влияют на работу взрывозащитных клапанов. Сварной шов клеммы, по сути, формирует зону соединения между алюминиевым соединительным блоком и контактным выводом; отверстие в алюминиевом блоке имеет диаметр всего около 6 мм, что делает его крайне чувствительным к остаточным загрязнениям, таким как штамповочное масло или чистящие средства. Лазерное излучение высокой плотности вызывает резкий скачок температуры заготовки, приводящий к быстрому испарению этих загрязнений. Пузырьки газа, выходящие наружу, преодолевают поверхностное натяжение расплава, образуя свищи. Резкие колебания мощности импульсного лазера в процессе сварки дополнительно повышают вероятность образования таких дефектов. Поэтому, наряду с улучшением качества предварительной очистки, снизить вероятность появления дефектов помогает оптимизация профиля мощности лазерного излучения. **Сварка модулей и блоков силовых аккумуляторных батарей**
Аккумуляторный модуль представляет собой сборку литий-ионных ячеек, соединенных последовательно и/или параллельно и оснащенных системами мониторинга и управления отдельными ячейками. Конструкция модуля зачастую определяет эксплуатационные характеристики и безопасность всего аккумуляторного блока. Конструкция должна обеспечивать поддержку, фиксацию и защиту ячеек. Кроме того, к критериям оценки качества модуля относятся: соответствие требованиям по допустимым токовым нагрузкам и обеспечение равномерности распределения тока, эффективный контроль температуры ячеек, а также наличие механизмов отключения питания при возникновении критических сбоев для предотвращения цепных реакций.
Поскольку медь и алюминий обладают высокой теплопроводностью и высокой отражательной способностью по отношению к лазерному излучению (а соединительные шины имеют значительную толщину), для качественной сварки требуются лазеры высокой мощности.
**Сложности процессов лазерной сварки**
В настоящее время более 90% корпусов силовых аккумуляторов изготавливаются из алюминиевых сплавов. Основные трудности при сварке обусловлены высокой отражательной способностью материала и его склонностью к образованию пор; к числу распространенных дефектов относятся пористость, горячие трещины и разбрызгивание (выброс расплавленного металла).
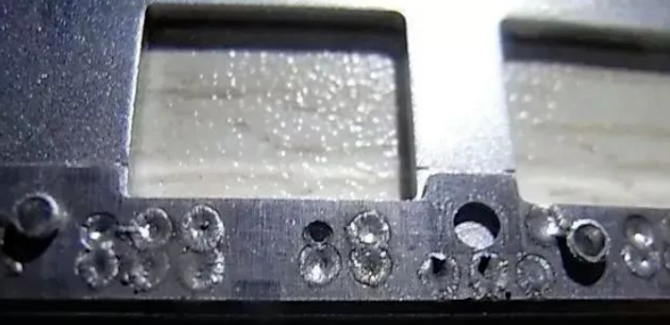
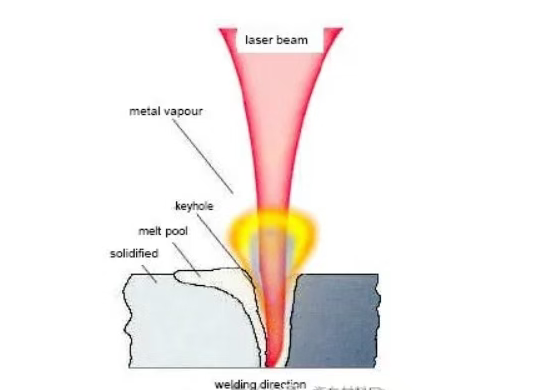
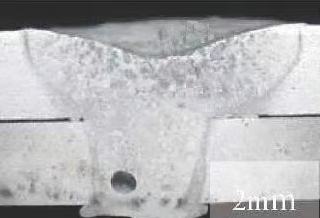
Пористость при лазерной сварке алюминиевых сплавов обычно подразделяется на два типа: водородная пористость и пористость, вызванная схлопыванием газовых пузырей. Высокая скорость охлаждения, характерная для лазерной сварки, усугубляет проблему водородной пористости; кроме того, могут возникать специфические пустоты, вызванные схлопыванием канала проплавления («замочной скважины»).
Еще одной проблемой являются горячие трещины. Алюминиевые сплавы, как правило, относятся к эвтектическим и склонны к образованию горячих трещин — в частности, трещин кристаллизации в сварном шве и трещин подплавления (ликвационных трещин) в зоне термического влияния (ЗТВ). Сегрегация компонентов в зоне сварки может привести к эвтектической сегрегации и плавлению границ зерен; под воздействием напряжений это вызывает образование ликвационных трещин по границам зерен, что снижает эксплуатационные характеристики сварного соединения.
Проблема разбрызгивания обусловлена рядом факторов, включая чистоту и физические свойства материала, однако решающую роль играет стабильность лазерного излучения. Такие дефекты, как поверхностные выступы, пористость и внутренние газовые пузыри, часто возникают из-за слишком малого диаметра сердцевины волокна или избыточной энергии лазерного излучения. Вопреки утверждениям некоторых поставщиков оборудования о том, что «лучшее качество луча всегда обеспечивает лучшие результаты сварки», на самом деле высокое качество луча оптимально подходит для сварки внахлест с глубоким проплавлением. Ключом к решению этих проблем является подбор оптимальных параметров технологического процесса. Сварка токовыводов (лепестков) аккумуляторов пакетного типа (pouch cells) предъявляет высокие требования к сварочной оснастке: для обеспечения правильного сварочного зазора выводы должны быть надежно зафиксированы. Это позволяет выполнять высокоскоростную сварку по сложным траекториям (например, S-образным или спиральным), увеличивая площадь сварного соединения и повышая его прочность.
В цилиндрических аккумуляторах сварка чаще всего применяется для положительного вывода; стенка корпуса в зоне отрицательного вывода тоньше, из-за чего она крайне уязвима к прожогу. Поэтому некоторые производители используют методы без сварки для отрицательного вывода, применяя лазерную сварку только для положительного.
При сварке призматических аккумуляторов загрязнения на контактных выводах или шинах могут разлагаться в процессе работы, вызывая разбрызгивание металла и образование пустот или сквозных отверстий. Аккумуляторы с тонкими выводами — особенно если под ними расположены пластиковые или керамические конструктивные элементы — склонны к прожогу. При работе с небольшими выводами также существует риск смещения, что может привести к оплавлению пластика и взрывообразному разбрызгиванию металла. Следует избегать использования многослойных шин: зазоры между слоями затрудняют получение качественного сварного шва.
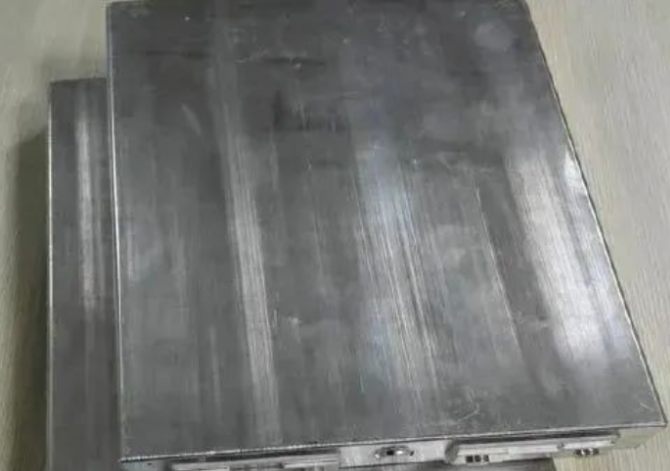
Критически важным этапом сварки призматических аккумуляторов является герметизация корпуса, включающая приварку верхней или нижней крышки (в зависимости от конструкции). Некоторые производители выпускают аккумуляторы меньшего размера, изготавливая корпус методом глубокой вытяжки, что требует сварки только верхней крышки.
Методы сварки призматических аккумуляторов делятся на сварку сбоку и сварку сверху. Сварка сбоку имеет преимущество в виде минимального воздействия на внутренние компоненты ячейки, так как вероятность попадания брызг внутрь корпуса снижена. Однако выступающий сварной шов может повлиять на последующие этапы сборки, а сам процесс предъявляет крайне высокие требования к стабильности лазерного луча и чистоте материалов. Сварка сверху, выполняемая на одной плоскости, требует менее сложной интеграции оборудования и упрощает массовое производство; однако у нее есть два недостатка: риск попадания брызг внутрь ячейки и более высокие затраты, обусловленные жесткими требованиями к механической обработке передней части корпуса.
В эпоху бурного развития электротранспорта тяговые аккумуляторы являются ключевыми компонентами, а технологии их производства напрямую определяют безопасность и запас хода автомобилей. Благодаря высокой эффективности, точности и минимальной зоне термического влияния лазерная сварка стала «золотым стандартом» в производстве тяговых аккумуляторов.
I. Почему лазерная сварка стала обязательным элементом производства аккумуляторов? Требования к точности: Толщина корпусов аккумуляторов обычно составляет от 0,6 до 0,8 мм (преимущественно из алюминиевого сплава). Традиционные методы сварки часто приводят к деформации или прожогу, тогда как лазерная сварка обеспечивает контроль пятна луча с точностью до микрон, позволяя с высокой точностью сваривать сверхтонкие материалы. Совместимость материалов: Возможность сварки материалов с высокой отражательной способностью (таких как медь и алюминий) решает задачу соединения медных токоотводов отрицательного электрода (коэффициент отражения >90%) и позволяет соединять разнородные металлы, например алюминий и никель.
Бесконтактный метод и автоматизация: Бесконтактная сварка, интегрированная с роботизированными системами, адаптируется к сложным 3D-конфигурациям аккумуляторных модулей, повышая выход годной продукции более чем на 30%.
II. Анализ шести основных сценариев сварки
1. Сварка взрывозащитного клапана: «Страж» безопасности. Взрывозащитный клапан критически важен для сброса давления в аккумуляторе; лазер должен обеспечить герметичность соединения алюминиевого диска диаметром 8 мм, способного выдержать давление разрыва 0,4–0,7 МПа. Переход от импульсной сварки к сварке лазером непрерывного действия (CW) повышает качество герметизации на 50%, эффективно устраняя риск утечки электролита.
2. Герметизация корпуса и крышки: «Вакуумный замок» аккумулятора. Технологические процессы включают сварку по боковой поверхности или сварку сверху. Боковая сварка предотвращает попадание брызг внутрь ячейки, но требует исключительной чистоты материалов. Сварка сверху обеспечивает высокую эффективность массового производства, но требует контроля загрязнения брызгами. Новый комбинированный лазер с синим излучением эффективно снижает пористость в алюминиевых сплавах, повышая выход годной продукции до уровня выше 95%.
3. Сварка клемм: «Мост» для протекания тока. Положительные (алюминиевые) и отрицательные (медные) клеммы должны выдерживать предел прочности на разрыв ≥500 МПа. Проблема: остаточные загрязнения вызывают образование газовых пор (на сопрягаемой поверхности диаметром 6 мм легко скапливаются остатки масла). Решение достигается за счет плазменной очистки перед сваркой в сочетании с контролем изменения мощности (рампированием).
4. Сварка токоотводов (табов): «Нейронная сеть» соединения модулей. Сварка разнородных материалов (медь-алюминий) часто приводит к образованию хрупких соединений; для предотвращения потери проводимости, вызванной интерметаллическими соединениями, теперь применяется гибридный лазерно-ультразвуковой процесс. 5. Сварка крупных цилиндрических ячеек с конструкцией «full-tab» (полный контактный вывод): новые вызовы и решения. Конструкция с полным выводом увеличивает площадь сварки в пять раз, однако процесс загибания выводов создает риски смещения и короткого замыкания. Технология формирования профиля луча (например, создание кольцеобразного пятна) позволяет сваривать несколько выводов одновременно, снижая тепловложение на 40%. 6. Сварка модулей аккумуляторных блоков (PACK): «завершающее звено» системной интеграции. При толщине медных или алюминиевых соединительных выводов, достигающей 2 мм, для сварки с проплавлением требуются мощные волоконные лазеры (свыше 6 кВт); капитальные затраты на оборудование составляют примерно 10–30 млн юаней на 1 ГВт·ч мощности.
III. Технологические сложности и прорывные решения
1. Причины образования пористости и трещин: резкие изменения растворимости водорода в сварочной ванне (в алюминиевом сплаве) и чрезмерно быстрое охлаждение. Меры противодействия: использование импульсов с двухпиковой формой (постепенное уменьшение длительности импульса для минимизации пористости); наклон сварочной головки на 40° для увеличения ширины шва и снижения склонности к образованию трещин.
2. Основные причины разбрызгивания: загрязнение материала или избыточная плотность энергии. Инновационные методы: смещение луча (65% на крышку, 35% на корпус); гибридная сварка (лазер + дуга) для снижения пиковых температур.
3. Управление энергией при работе с высокоотражающими материалами: при сварке меди использование гибридной лазерной системы (инфракрасный + зеленый лазер) повышает коэффициент поглощения с 30% до 80%, тем самым уменьшая количество зон разбрызгивания и выброса материала.
IV. Перспективные тенденции: интеллектуализация и адаптация к новым материалам
Системы контроля качества в реальном времени используют методы плазменной спектроскопии и распознавания дефектов на базе искусственного интеллекта для выявления брака (например, пористости и непровара) непосредственно в потоке производства и отбраковки дефектных изделий.
Новые задачи при сварке твердотельных аккумуляторов: сульфидные электролиты чувствительны к нагреву; перспективным направлением является разработка пикосекундных лазеров со сверхкороткими импульсами (обеспечивающих зону термического влияния менее 10 мкм).