Каков функциональный механизм действия защитного газа при лазерной сварке?
2026-10-29
Каков функциональный механизм действия защитного газа при лазерной сварке?
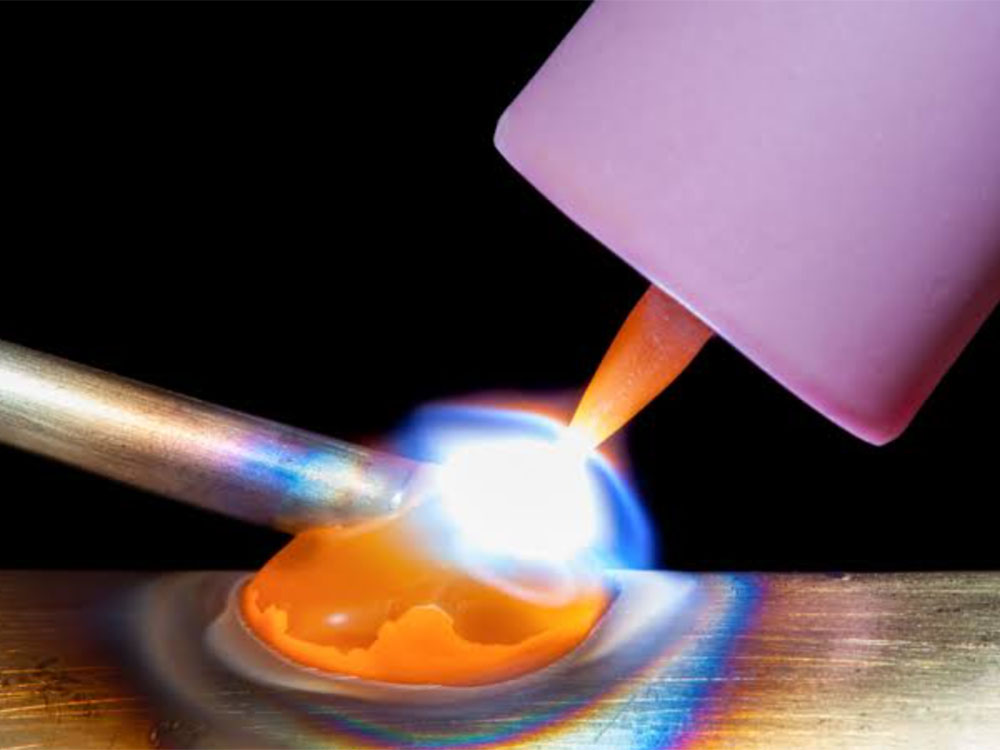
При лазерной сварке защитный газ — это не просто «дополнительная опция», а важнейший технологический параметр, напрямую влияющий на качество сварного шва. Его роль можно объяснить следующими механизмами:
1. Изоляция зоны сварки от атмосферы для предотвращения окисления: В процессе лазерной сварки сварочная ванна нагревается до чрезвычайно высоких температур. В расплавленном состоянии металл проявляет повышенную склонность к взаимодействию с кислородом и азотом. Без защиты атмосферный кислород вызывает окисление поверхности расплава, что приводит к образованию окалины, изменению цвета шва (почернению или пожелтению) и даже включению оксидных частиц. Защитный газ создает инертную среду над сварочной ванной и формирующимся швом, вытесняя окружающий воздух и предотвращая окисление металла.
2. Подавление разбрызгивания и стабилизация сварочной ванны: Направленный поток защитного газа оказывает давление на сварочную ванну, что помогает предотвратить выброс капель расплавленного металла (разбрызгивание). Кроме того, газ способствует стабилизации поверхностного натяжения расплава, благодаря чему сварной шов получается более гладким и равномерным. Например, при сварке оцинкованной стали цинк испаряется при относительно низких температурах; если парам некуда выходить, они остаются внутри сварочной ванны, вызывая пористость или «выбросы» металла. Подача защитного газа (в том числе с обратной стороны) обеспечивает отвод паров цинка.
3. Рассеивание плазмы для уменьшения экранирования лазерного луча: При высоких плотностях мощности пары металла над сварочной ванной могут ионизироваться, образуя плазменное облако. Эта плазма поглощает и рассеивает часть энергии лазерного луча, снижая эффективную мощность, достигающую обрабатываемой детали. Поток защитного газа рассеивает плазму, уменьшая потери энергии и повышая эффективность использования лазерного излучения.
4. Сжатие лазерного пятна для увеличения плотности энергии (характерно для определенных газов): Некоторые газы, например азот или гелий, обладают иным показателем преломления по сравнению с воздухом. При подаче в зону сварки такие газы могут оказывать «фокусирующее» воздействие на лазерный луч, уменьшая размер пятна и увеличивая плотность энергии, что, в свою очередь, улучшает глубину проплавления. V. Различия в выборе защитного газа
Аргон: обладает высокой инертностью и превосходной способностью вытеснять кислород; отличается умеренной стоимостью. Применяется при сварке нержавеющей стали, углеродистой стали и оцинкованных листов.
Азот: эффективно вытесняет кислород и препятствует образованию пористости, вызванной парами цинка. Подходит для сварки оцинкованных листов и нержавеющей стали.
Гелий: характеризуется высокой теплопроводностью и обеспечивает глубокое проплавление; стоит относительно дорого. Используется при сварке алюминия, материалов с высокой отражающей способностью, а также в качестве компонента газовых смесей.
Газовые смеси: сочетают в себе стойкость к окислению и способность обеспечивать глубокое проплавление; применяются для работы со специальными материалами и толстолистовым металлом.
VI. Принципы регулирования расхода газа: увеличение расхода защитного газа не всегда идет на пользу. При слишком низком расходе защита оказывается недостаточной; при чрезмерно высоком (например, более 35 л/мин) на выходе из сопла может возникнуть турбулентность, из-за чего атмосферный воздух начнет подсасываться в сварочную ванну, повышая риск окисления. Оптимальный диапазон расхода газа составляет 15–25 л/мин, а расстояние от сопла до заготовки — 8–12 мм. Подводя итог: основные функции защитного газа — предотвращение окисления путем вытеснения атмосферного воздуха, рассеивание плазмы (для минимизации экранирующего эффекта) и стабилизация сварочной ванны (для уменьшения разбрызгивания металла). Кроме того, правильно подобранный газ помогает подавить пористость, возникающую из-за паров цинка, и регулировать глубину проплавления.