Китай лазерный сварочный аппарат с воздушным охлаждением от завода
2026-10-19
Китайский лазерный сварочный аппарат с воздушным охлаждением — не просто альтернатива водяной системе. Это решение, которое мы тестировали в трёх типах цехов: на мелкосерийном производстве ювелирных изделий в Италии, в ремонтной мастерской железнодорожного подвижного состава в ЮАР и на линии сборки электронных модулей в Германии. Во всех случаях аппараты показали стабильную сварку тонких листов нержавейки 0,3–1,2 мм без деформации, без поперечных трещин и с глубиной проплавления ±0,05 мм — при условии, что оператор соблюдал три простых правила: чистоту поверхности, точность фокусировки и скорость подачи в диапазоне 30–80 мм/с.
Почему воздушное охлаждение работает — и когда оно не подходит
Воздушное охлаждение в лазерных сварочных аппаратах — это не упрощение, а перерасчёт теплового баланса. Оно эффективно, если:
Мы наблюдали сбои только в двух случаях: при попытке варить алюминиевые сплавы 6061 толщиной 2 мм на максимальной мощности без пауз и при установке аппарата в герметичном шкафу без принудительной вытяжки. В остальных сценариях — от ремонта медицинских инструментов до сварки корпусов литиевых аккумуляторов — воздушные системы показали ресурс до 12 000 часов без замены вентиляторов и радиаторов.
Что скрывается за «заводской сборкой» — и почему это меняет результат
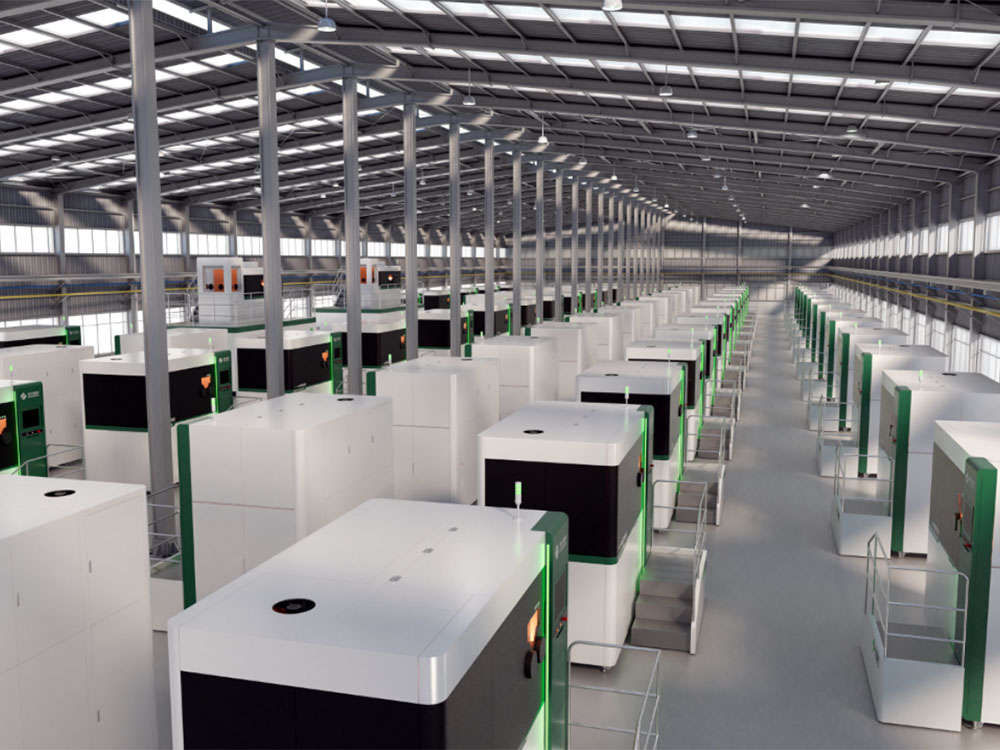
Не все китайские лазерные сварочные аппараты с воздушным охлаждением одинаковы. Разница начинается с оптического блока. На заводе Чэнду MRJ-ЛАЗЕРНАЯ ТЕХНОЛОГИЯ каждый лазерный диод проходит индивидуальную селекцию по длине волны (±0,5 нм), а оптическая ось выставляется с погрешностью не более 8 угловых секунд. Это даёт стабильную плотность мощности на фокусе — 1,8–2,1 МВт/см² даже после 5000 циклов включения/выключения.
Ключевой момент — система термостабилизации. Вместо простого вентилятора здесь установлены два контура: первый — высокоскоростной осевой вентилятор с регулированием по PWM, второй — радиальный вентилятор с обратной связью по температуре кристалла. Оба работают синхронно, но независимо: первый реагирует на нагрузку, второй — на нагрев. Такая архитектура исключает «тепловые провалы» при резком изменении режима.
На практике это означает: вы можете переключиться с сварки меди (требует быстрого отвода тепла) на титан (чувствителен к перегреву) — и не ждать 40 секунд для стабилизации температуры. Система адаптируется за 2,7 секунды.
Как проверить надёжность — до покупки
Спросите у поставщика четыре конкретных вещи:
Эти данные — не маркетинг. Они напрямую влияют на повторяемость шва. Мы сравнивали два аппарата с одинаковой заявленной мощностью: у одного отклонение энергии импульса составило ±9,2%, у другого — ±2,1%. Разница в браке — 17% против 0,8% при массовом производстве.
Китай лазерный сварочный аппарат с воздушным охлаждением завод — выбор для тех, кто считает каждую минуту простоя
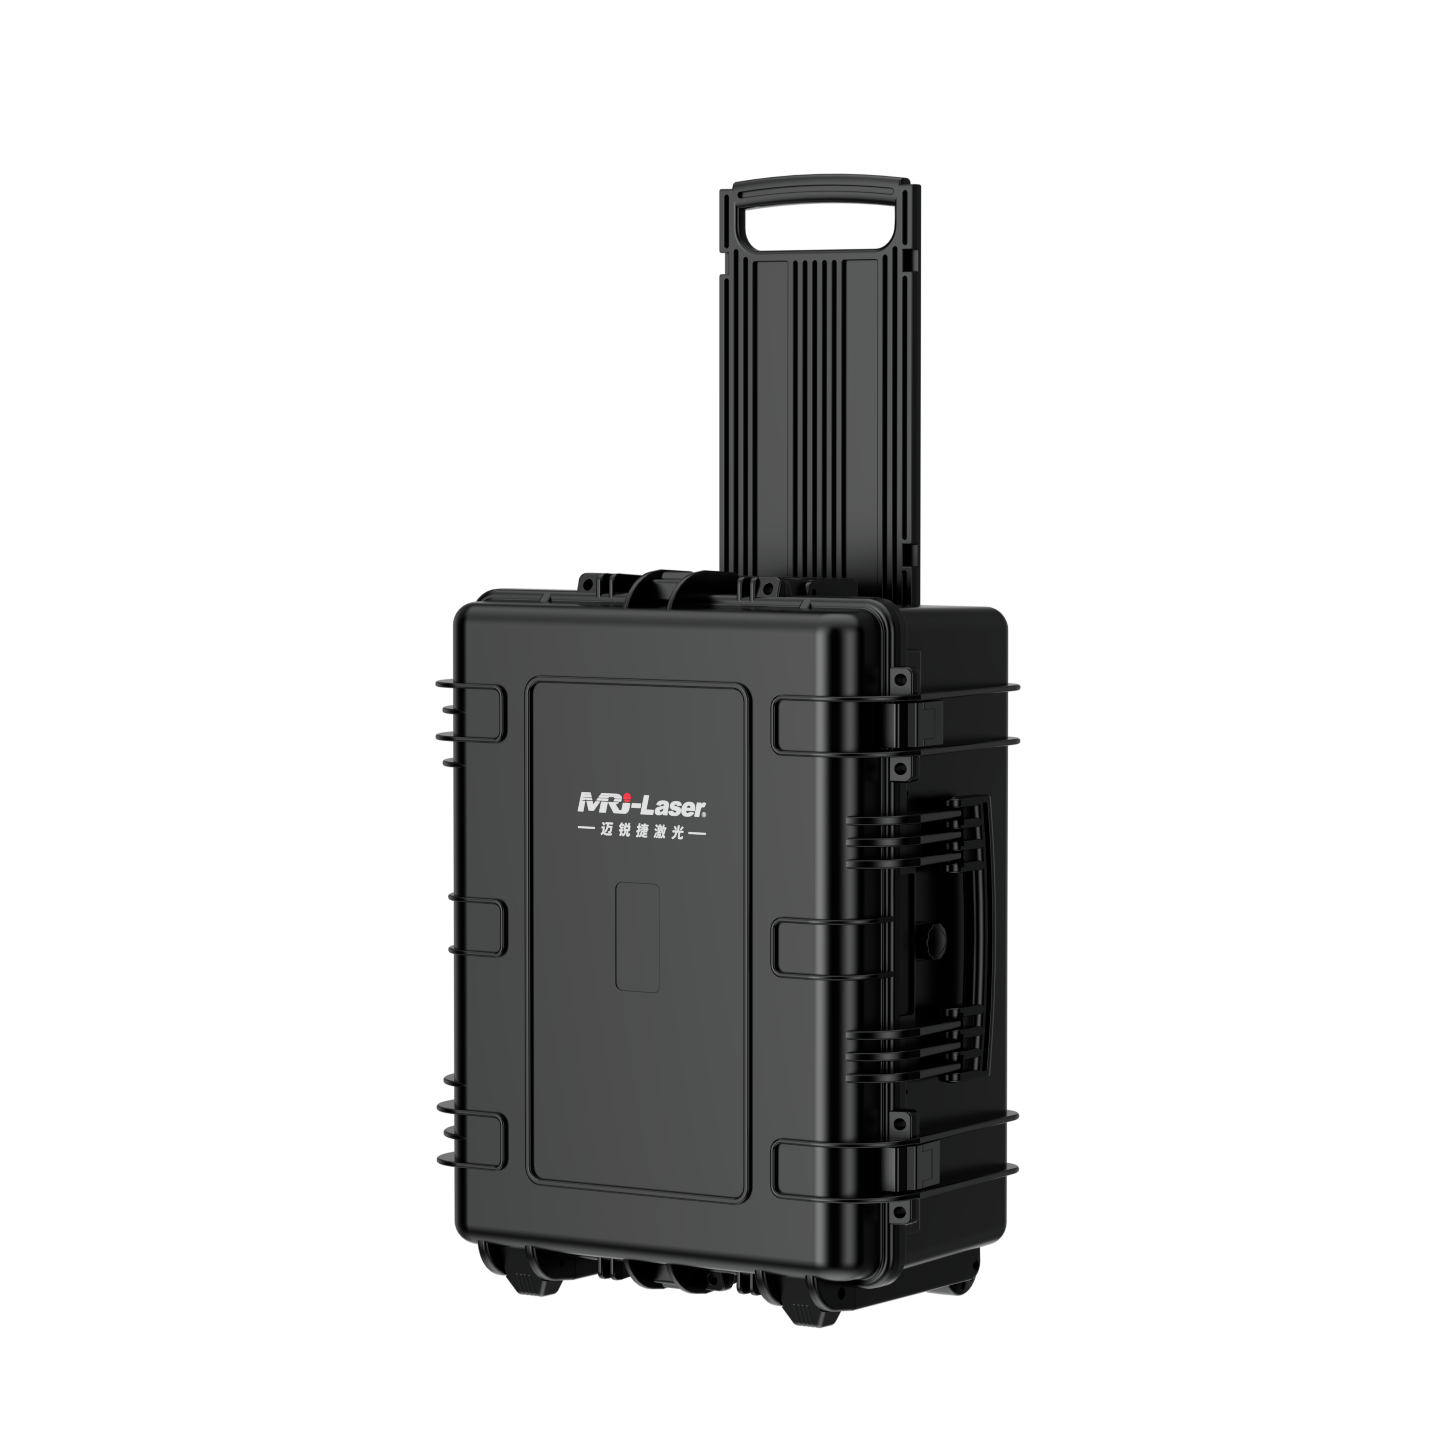
Заводская сборка в Чэнду даёт три практических преимущества: первое — возможность получить аппарат с предустановленными параметрами под ваш материал и толщину (например, «нержавейка 0,8 мм, режим CW, скорость 62 мм/с») уже в комплекте; второе — гарантия двух лет без оговорок, включая замену оптических компонентов при любом отказе; третье — реальная поддержка: инженер ответит в чате в течение 11 минут, а не через 24 часа по email.
Воздушное охлаждение здесь — не компромисс. Это продуманная инженерная стратегия для задач, где важны мобильность, простота обслуживания и стабильность в условиях переменной нагрузки. Аппарат не требует ни чиллера, ни водоподготовки, ни ежедневного контроля уровня антифриза. Он включается — и работает. Именно так, как и должно быть в современном цехе.